


ZKL -serie 950 ℃ Rotationsmodstandsovn
Cat:Industriel ovn
ZKL -serien 950 ℃ Rotary Resistance Furnace vedtager avancerede designkoncept...
Se detaljer


Trådskavning er en af de mest kostbare og forvirrende fejl i industriel fastgørelse. Den kan låse en møtrik på en maskinskrue så stramt, at fastgørelseselementet klippes, før samlingen skilles ad. Nøglen til at undgå denne tilstand er ikke en enkelt magisk belægning; det er kombinationen af korrekt gevindpasning og bevidst hårdhedsmatch mellem møtrikken og maskinskruen. Når disse to faktorer kontrolleres sammen, kan galning forhindres, før det starter.
Gevindskæring, også kaldet koldsvejsning eller gnidningsanfald, opstår, når to gevindskårne metaloverflader glider mod hinanden under højt tryk. Lokaliserede mikrosvejsninger dannes på høje punkter, som derefter rives fra hinanden og efterlader groft og revet materiale. Hver cyklus skaber nye udsatte overflader, der svejser igen, og processen accelererer hurtigt.
Austenitiske rustfrie stål som 304 og 316 er særligt tilbøjelige til at gnave, fordi deres oxidfilm er tynde, og deres arbejdshærdende adfærd skaber hårde, slibende slidpartikler. Imidlertid kan aluminium, titanium og endda belagt kulstofstål galde under hårdt kontakttryk.
Galning er mere sandsynligt, når:
Gevindpasning definerer mængden af spillerum eller interferens mellem matchende gevind. I inch-seriens fastgørelseselementer beskriver klasse 1A/1B, 2A/2B og 3A/3B stigende tæthed. I metriske fastgørelseselementer giver almindelige tolerancepar såsom 6g/6H og 6e/6H tilsvarende kontrol over indgreb.
Tilpasningen betyder noget, fordi det styrer, hvordan belastningen fordeles på tværs af de indkoblede gevind. En korrekt pasform spreder spændebelastningen over en lang helix og reducerer lokalt tryk. En pasform, der er for løs, gør det muligt for belastningen at koncentrere sig om de første par tråde. En pasform, der er for stram, øger friktionen og kan fange forurening, og begge forhold øger risikoen for gnavning.
| Fit klasse | Beskrivelse | Typisk brug |
|---|---|---|
| 1A/1B | Løs afstandspasning | Hurtig montering med belagte eller let beskadigede gevind |
| 2A/2B | Normal pasform | Generelle maskinskruer og møtrikker |
| 3A/3B | Tæt pasform | Præcisionsled med kontrolleret moment og smøring |
Under design skal du kontrollere den effektive stigningsdiameter i stedet for kun at stole på hoveddiameteren. Det er her, clearance og interferens rent faktisk opstår, og hvor forhindring af galning vindes eller tabes.
Hårdhedsmatchning bliver ofte misforstået. Matching betyder ikke, at møtrikken og maskinskruen skal være identiske. Identisk hårdhed i identisk austenitisk rustfrit stål øger risikoen for gnidning, fordi begge overflader deformeres, hærder og rives på samme måde. Den mere pålidelige tilgang er en kontrolleret hårdhedsforskel.
Den ene overflade kan med vilje være hårdere end den anden, så relativ bevægelse imødekommes ved polering i stedet for mikrosvejsning. I rustfrit stålkonstruktioner kan et hårdere udvendigt gevind på maskinskruen kombineret med et udglødet eller blødere indvendigt gevind i møtrikken forhindre gnavdannelse. Differentialet skal dog kontrolleres; en ekstrem forskel kan blive til slibende skæring i stedet for glat indgreb.
Korrekt hårdhedsmatching handler ikke om lige hårdhed. Det handler om et forsætligt forhold, der forhindrer de to gevindflader i at svejse sammen.
At vælge den rigtige møtrik er en del af denne beslutning, fordi møtrikkens materialetilstand, gevindlængde og hårdhedsfordeling bestemmer, hvordan belastningen deles med maskinskruen.
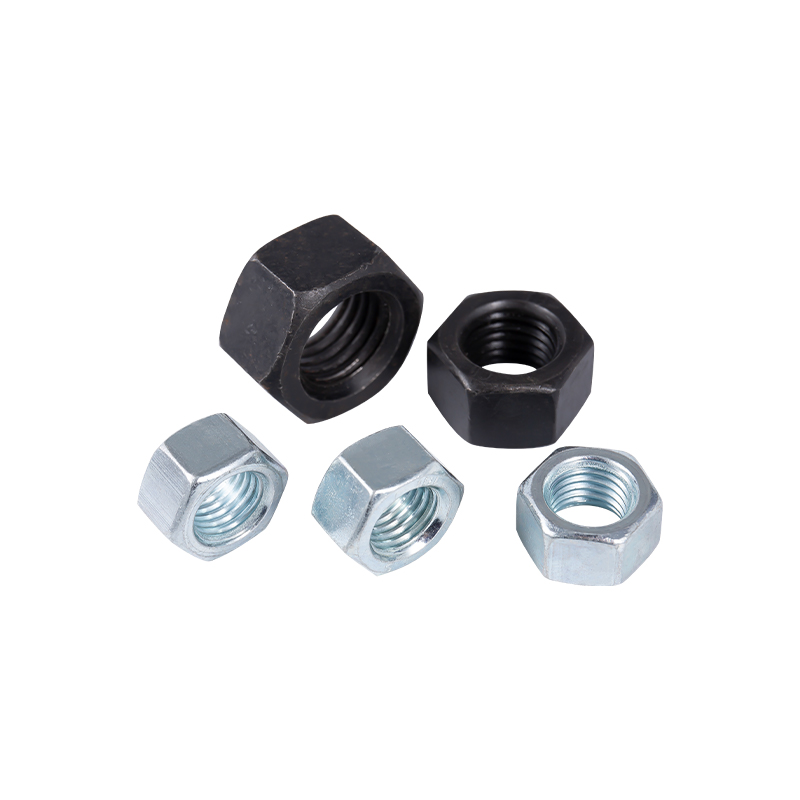 Flange og låsemøtrikker til vibrationsbestandig fastgørelse Dette udvalg dækker almindelige, flangede og selvlåsende møtriktyper. Flangedesignet tilføjer kontaktareal og stabilitet, mens anti-løsende versioner hjælper med at forhindre gevindløsning under vibrationer eller termiske ændringer. Se produkt →
Materialeparring kan også stoppe galning. Når en maskinskrue er lavet af rustfrit stål, vil en møtrik lavet af siliciumbronze eller et coatet kulstofstål reducere vedhæftningen. Men i mange industriprodukter er materialevalg fastsat af korrosionskrav, så overfladefinish og belægninger bliver det praktiske forsvar.
Overfladeruhed og renhed er afgørende. Glatte gevind har lavere friktion, men overflader, der er for glatte, kan fremme vedhæftningen. Undgå at trække forbindelser, sand, metalpartikler og fugt inde i gevindsamlinger. Disse forurenende stoffer skaber lokale trykpunkter og fremskynder mikrosvejsning.
| Nødmateriale | Skrue materiale | Galende tendens | Praktisk tilgang |
|---|---|---|---|
| Rustfrit stål | Rustfrit stål | Høj | Brug smøremiddel og kontrolleret hårdhedsforskel |
| Kulstofstål | Rustfrit stål | Moderat | Zink- eller nikkelbelægning reducerer vedhæftningen |
| Silicium bronze | Rustfrit stål | Lav | God til demontering og marineservice |
Varmebehandling er den mest direkte måde at kontrollere hårdheden i både møtrikker og maskinskruer. Befæstelser af højstyrke kulstofstål er bratkølet og hærdet for at opfylde et specificeret hårdhedsområde. Maskinskruer i rustfrit stål kan koldbearbejdes eller opløsningsglødes for at skabe det hårdhedsforhold, der er nødvendigt for anti-galling ydeevne.
Fordi hårdhedstilpasning kræver præcision, skal varmebehandlingsprocessen være ensartet på tværs af produktionskørsler. Moderne ovne med kontrolleret atmosfære og temperaturensartethed giver producenterne mulighed for at ramme smalle hårdhedsvinduer i stedet for blot at opvarme fastgørelseselementer, indtil de ser hårde nok ud. For at forstå, hvordan disse procesbeslutninger påvirker færdige metaldele, se denne vejledning om optimering af industriel varmebehandling .
Indvendige sekskantede maskinskruer med tophætte vælges ofte i præcisionssamlinger, fordi deres drevgeometri tillader kontrolleret drejningsmomentpåføring og bedre siddeadfærd.
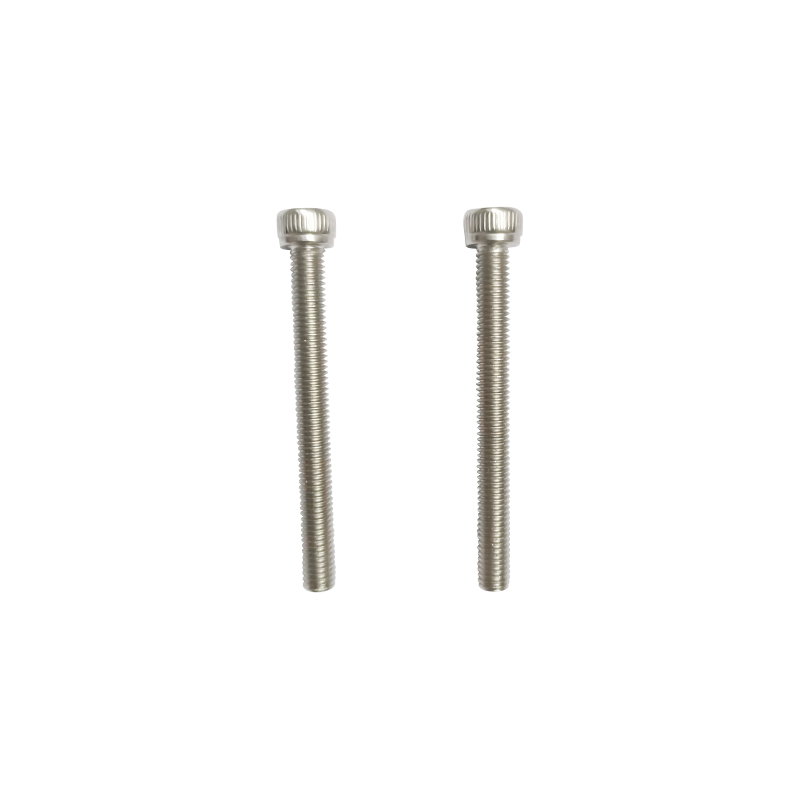 M4-0,7×8 SUS304 Sokkelhætte Hoved Maskinskrue Denne præcisionsskrue i rustfrit stål med et internt sekskantdrev muliggør kontrolleret drejningsmomentpåføring i trange rum. Dens lyse finish og fuld-gevind design passer til præcisionssamlinger, hvor siddeadfærd og korrosionsbestandighed betyder noget. Se produkt →
Selv med den korrekte pasform og hårdhed afgør monteringsmetoden, om der faktisk opstår gnav. Den mest almindelige årsag til pludselig beslaglæggelse er ikke en designfejl; det er en montageproces, der genererer for meget friktion for hurtigt.
Samlingshastighed er en kendt trigger. Hurtig rotation genererer mere lokal varme og forårsager mere alvorlig vedhæftning. Nedsættelse af farten giver kontaktpunkterne mindre energi til at svejse og giver smøremidlet tid til at forblive i gevindzonen.
Begynd med trådstandarden og pasformsklassen. Bekræft den effektive diameter med passende gevindmålere. Dernæst skal du definere materiale- og hårdhedskravene. Til sidst tilsættes overfladebehandlingen eller smøremidlet, der passer til servicemiljøet.
Hvis samlingen er rustfrit stål og skal skilles ad senere, skal du bruge nikkelbaseret anti-seize og undgå kobberbaserede forbindelser, som kan forårsage galvanisk korrosion på rustfrit stål. Til vibrerende udstyr skal du overveje flangemøtrikker eller låsemøtrikker, fordi de ændrer belastningsvejen og reducerer mikrobevægelsen, der bliver til gnidning. A bredere valg af fastgørelsesvejledning kan hjælpe dig med at balancere disse valg med omkostninger og tilgængelighed.
Nej. Korrekt gevindpasning reducerer lokalt kontakttryk og forbedrer belastningsfordelingen, men det eliminerer ikke behovet for hårdhedskontrol, overfladeforberedelse og smøring. Forebyggelse af kvælning kræver en kombination af design- og monteringskontrol.
I de fleste anti-galling designs anvendes en kontrolleret hårdhedsdifferential. Et hårdere udvendigt gevind med et blødere indvendigt gevind er almindeligt, men det omvendte kan også fungere, hvis materialer, overfladebelægninger og smøremidler vælges med omhu. Nøglen er at undgå identiske bløde overflader fra den samme legeringsfamilie.
Nej. Skæredannelse forekommer også med aluminium, titanium og andre duktile metaller. Rustfrit stål er det mest almindelige industrielle eksempel på grund af dets brede anvendelse, arbejdshærdende adfærd og tynde oxidfilm.
Nikkel-baseret anti-seize anbefales ofte til rustfri stålsamlinger. Kobberbaserede forbindelser bør undgås, fordi kobber kan fremme galvanisk korrosion i gevindsamlinger af rustfrit stål.
Forebyggelse af trådskader starter med design, ikke med vedligeholdelse. En omhyggeligt udvalgt gevindpasning spreder belastningen, et kontrolleret hårdhedsforhold forhindrer koldsvejsning, og en disciplineret samling holder de to overflader adskilt længe nok til at fastgøre fastgørelseselementet. Når disse principper arbejder sammen, gør møtrikken og maskinskruen, hvad de er designet til at gøre: klemme samlingen uden at blive ét stykke.
Producenter med erfaring i både varmebehandling og produktion af fastgørelseselementer, såsom Jiaxing Zhongke Metal Technology Co., Ltd., er i en stærk position til at understøtte disse beslutninger med processtyring, der når hele vejen fra ovnen til det færdige gevind.

ZKL -serien 950 ℃ Rotary Resistance Furnace vedtager avancerede designkoncept...
Se detaljer
ZKL-serie 850 ℃ Pre-vacuum aluminiumsfiber svejsningsmodstandsovn er et højef...
Se detaljer
Rx3-serie Boks-resistensovne er vidt brugt inden for metalvarmebehandling, he...
Se detaljer
RT2 -serien Trolley Resistanceovn kan bruges til varmebehandlingsprocesser, s...
Se detaljer
Tællingsun selvborende skruer er vidt brugt til møbelfremstilling, arkitekton...
Se detaljer
Designfunktionen i den fladhale selvtappende skrue er, at halen har en skrabe...
Se detaljer
Monomerpakninger og sammenhængende pakninger er to typer tætningsmaterialer, ...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang -provinsen
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Alle rettigheder forbeholdes.Tilpasset producent af højstyrke rustfrit stål fastgørelseselementer


