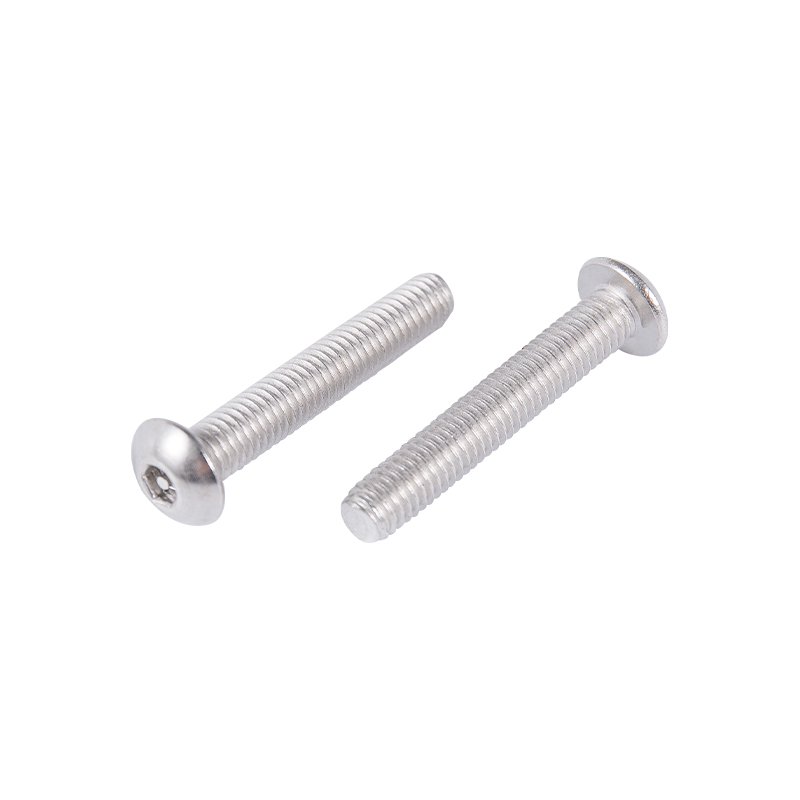
Almindelige nødder flangemøtrikker lås møtrikker
Cat:Nødder
Almindelige nødder, flangemøtrikker og anti-loosen møtrikker er tre almindeli...
Se detaljer


To selvskærende skruer kan se næsten identiske ud i en skraldespand og stadig opføre sig på helt forskellige måder på et samlebånd. Forskellen starter normalt ved halen, enden af skaftet modsat hovedet. En flad haleskrue afslutter med en stump, affaset flade, mens en skarp haleskrue afslutter med en tilspidset spids. Det enkelte geometriske valg afgør, om der kræves et pilothul, hvor hurtigt skruen starter, og hvor meget drivmoment samlingen absorberer, før noget fejler.
Geometri fortæller dog kun halvdelen af historien. Materialet bag spidsen afgør sammen med varmebehandlingen, om trådene dannes rent i underlaget eller stripper det.
I befæstelsesterminologi er halen den terminale ende af skaftet, og den styrer, hvordan skruen går ind i et emne.
Fordi en skarp endespids er tilspidset, er dens første gevind ufuldstændige og bliver gradvist dybere, efterhånden som skruen bevæger sig frem. En flad haleskrue fører mere komplette gevind tættere på enden af skaftet, hvilket ændrer både belastningsfordelingen langs den indgrebslængde og formen på drivmomentkurven.
Kulstofstålkvaliteter såsom C1022A er sædvanligvis kassehærdet: Overfladen er opkullet til en høj hårdhed, så den kan skære eller danne et gevind, mens kernen forbliver blødere og sejere, så skruen ikke klikker under drejningsmoment. Gabet mellem overfladehårdhed og kernehårdhed er det, der gør en lille skrue både aggressiv og holdbar.
Valgmuligheder i rustfrit stål opfører sig anderledes og bliver ofte misforstået:
Sondringen betyder mest ved en skarp spids. Den spids har et meget lille tværsnit, så en overhærdet eller underhærdet spids kan knække under kørslen, mens en underhærdet spids blot foldes sammen og nægter at starte. Flade haleskruer spreder kørespændingen over et bredere område, men deres lange gevindindgreb betyder, at husets dybde skal forblive ensartet langs hele gevindlængden.
Nøglepunkt
Spidsgeometri definerer, hvordan skruen kommer ind i materialet. Materialekvalitet og sagsdybde definerer, om den overlever processen.
En flad haleskrue er en fastgørelsesanordning med kontrolleret indgreb. Fordi det ikke kan gennembore emnet, definerer huldiameter og hulkvalitet de gevinddannende forhold. I metalplader udstanses eller bores hullet normalt lidt under den nominelle gevindstørrelse, og skruen ruller eller skærer sit eget gevind i væggen af dette hul. I plast og trykstøbning opnår et støbt kernehul det samme resultat.
Konsekvenserne er forudsigelige: Startmomentet er højere, fordi hele gevindprofilen går i indgreb med det samme, indgrebslængden er nem at kontrollere, og samlinger kan skilles ad og samles igen med langt mindre skade, end en skarp spids ville forårsage. Flade haleskruer er også det naturlige valg, når skruen passerer gennem et første panel og skal danne et gevind i en møtrik, en nav eller et tykkere andet lag.
 Fladhale selvskærende skruer til metal og blinde huller Blunt flad hale passer til forboret metal, blinde huller og bundarbejde, med fladt eller panoreret hoved og kulstof eller rustfrit stål muligheder. Se produkt →
En skarp haleskrue bytter kontrol med fart. Spidsen lokaliserer sig selv, skubber materiale til side og trækker de første tråde i kontakt, så der er ikke behov for separat boring i træ, spånplader, tyndplader og mange plastik. Afvejningen er, at underlaget skal acceptere det forskudte materiale. I tæt hårdttræ eller tykt stål har spidsen ingen steder at flytte materiale, og drivmomentet stiger kraftigt.
Skarpe spidsdesign koncentrerer også stress, fordi den tilspidsede spids bærer mindre materiale, og gevinddannende belastninger konvergerer på et lille volumen af hærdet stål. Det er her, kassedybdekontrol bliver kritisk: en for lav kasse, og spidsen deformeres, en for skør sag og spidserne.
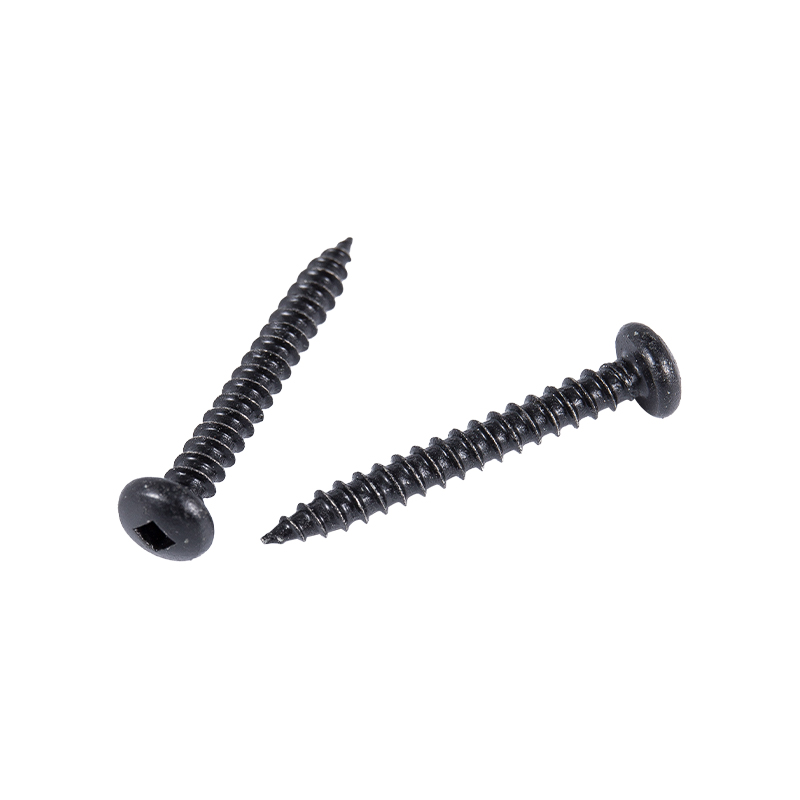 Pan Head Sharp Point selvskærende skruer Ideel til forborede metalsamlinger, disse krydsforsænkede panhovedskruer skærer gevind og fordeler klemkraften på tværs af konstruktion, møbler og udstyrsskabe. Se produkt →
Tabellen nedenfor opsummerer de forskelle, der betyder mest under specifikationsarbejdet.
| Feature | Flad hale | Skarp hale |
|---|---|---|
| Slutgeometri | Stumpt, affaset ansigt | Konisk tilspidset spids |
| Pilot hul | Påkrævet, diameter kontrolleret | Normalt ikke påkrævet |
| Startadfærd | Har brug for et placeret hul | Selvudgangspunkt |
| Trådengagement | Fuldfør tråde nær enden | Ufuldstændige tråde i spidsen |
| Typiske underlag | Plader, plast, trykstøbegods, bosser | Træ, spånplader, tyndplade, plast |
| Efterspørgsel efter sagsdybde | Ensartet langs hele tråden | Stram kontrol på punktet |
| Fjernelse og genbrug | Bedre, mindre substratskader | Mere underlagsskader |
Gevinddannende ydeevne er et varmebehandlingsresultat lige så meget som et designresultat. Karburering skaber det hårde overfladelag, slukker låse i transformationen, og temperering genopretter nok kerne-sejhed til at overleve installationsmoment. Kabinedybde, overfladehårdhed og kernehårdhed skal alle holdes inde i et vindue, og det vindue er nemmest at holde, når ovnatmosfære og temperaturprofil gentager sig fra batch til batch.
Procesudstyr sidder derfor direkte bag befæstelseskvaliteten. Karburerings- og tempereringsovne med kontrolleret atmosfære fra et korrekt specificeret udvalg af varmebehandlingsudstyr holde kassedybden ensartet på tværs af et produktionsparti i stedet for kun i en prøve. Hårdhedsundersøgelser og saltspraytest bekræfter derefter, at overfladelaget opfører sig som tilsigtet i brug.
Materialebeslutningen skal følge underlaget, ikke omvendt.
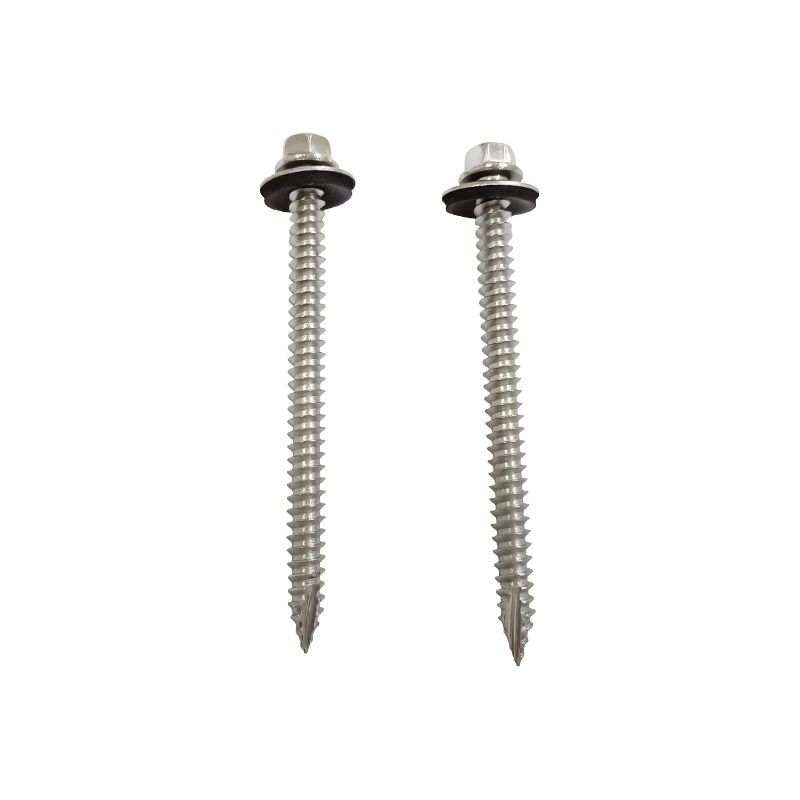 Sekskantskivehoved Type 17 selvskærende skrue med EPDM-skive Til udendørs metaltagbeklædning og -beklædning bruger denne SUS410 skrue et støttegevind og tætningsskive for at forbedre indgrebet og modstå fugtindtrængning. Se produkt →
| Fejltilstand | Sandsynlig materiel årsag | Praktisk rettelse |
|---|---|---|
| Tråd strippet i underlaget | Pilot hul too large, or case depth too shallow | Reducer huldiameteren, kontroller overfladens hårdhed |
| Punktbrud under kørsel | For stor kassedybde eller utilstrækkelig temperering | Kontroller igen karbureringscyklussen og tempereringstemperaturen |
| Spidsen foldes om, og skruen drejer | Overfladehårdhed for lav til underlaget | Øg sagens dybde eller vælg en hårdere karakter |
| Slider og griber i rustfrit | Austenitisk kvalitet kombineret med høj friktion | Skift til SUS410 eller påfør et passende smøremiddel |
| Rust vises omkring hovedet | Kulstofstål med utilstrækkelig belægning | Opgrader til en rustfri kvalitet for miljøet |
Nej. En skarp haleskrue kan starte i et almindeligt hul, men en flad haleskrue har brug for et forberedt hul med den korrekte diameter. At drive en flad haleskrue uden et pilothul deformerer normalt arbejdsemnet i stedet for at danne et gevind.
I metal og stiv plast, ja. Hullet er normalt udstanset eller boret lidt under den nominelle gevindstørrelse, så skruen har materiale at danne sig imod, og støbte kernehuller udfører samme funktion i plastdele.
Ingen af karaktererne er generelt bedre. Case hærdet C1022A når en høj overflade hårdhed til lave omkostninger. SUS410 tilbyder sammenlignelig hårdhed med bedre korrosionsbestandighed, hvilket betyder noget i fugtig eller let ætsende drift.
Austenitiske kvaliteter som SUS304 og SUS316 kan ikke hærdes ved varmebehandling, så deres gevind er blødere end kassehærdet kulstofstål. Højere friktion tilskynder også til gnidning, hvilket øger risikoen for et afisoleret gevind eller en afklippet skrue.
Valget mellem en flad hale og en skarp hale-selvskærende skrue afhænger af, hvordan samlingen skal dannes. En skarp hale optimerer installationshastigheden og selvstartsevnen, forudsat at underlaget kan acceptere forskudt materiale og spidsen har den rigtige kassedybde bag sig. En flad hale optimerer indgrebskvalitet, drejningsmoment forudsigelighed og genanvendelighed, forudsat at hullet er forberedt korrekt. I begge tilfælde afgør kvaliteten og varmebehandlingen bag spidsen, om designhensigten overlever produktionen.
For et bredere overblik over, hvordan disse fastgørelseselementer er klassificeret og anvendt, kan denne oversigt over selvskærende skruetyper og valg er en nyttig ledsagerlæsning.
Almindelige nødder, flangemøtrikker og anti-loosen møtrikker er tre almindeli...
Se detaljer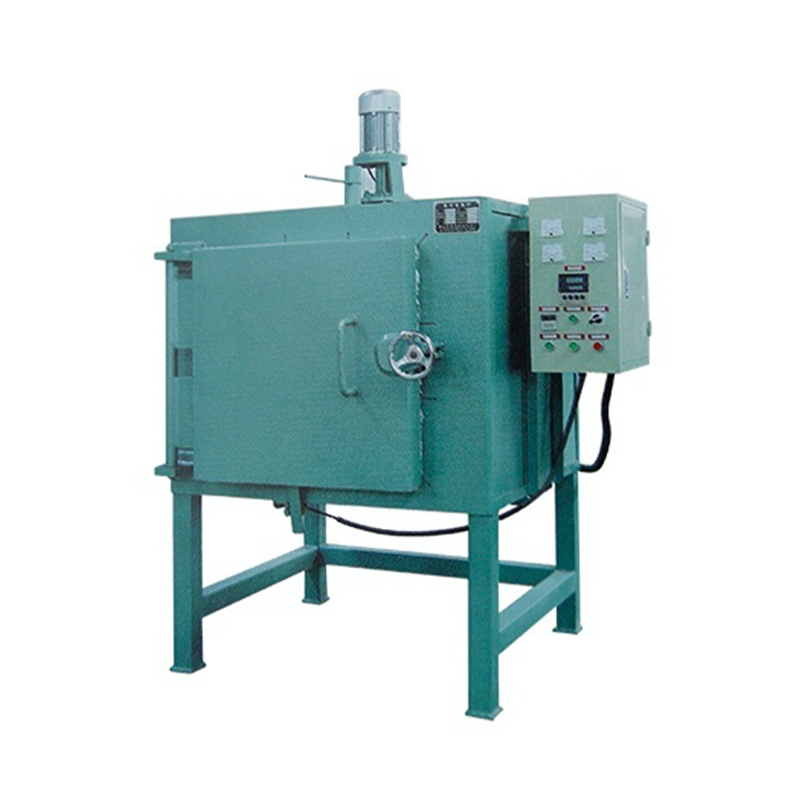
ZKL-serie 650 ℃ Temperingovn af kassetype er velegnet til varmebehandlingspro...
Se detaljer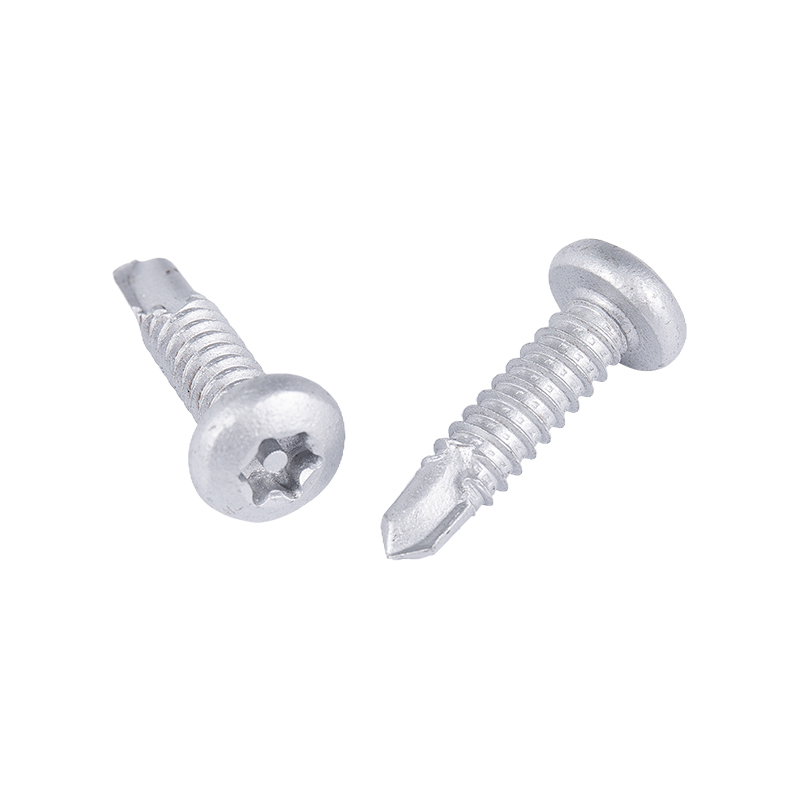
Panhovedets selvborende skruer er en type fastener, der er vidt brugt i konst...
Se detaljer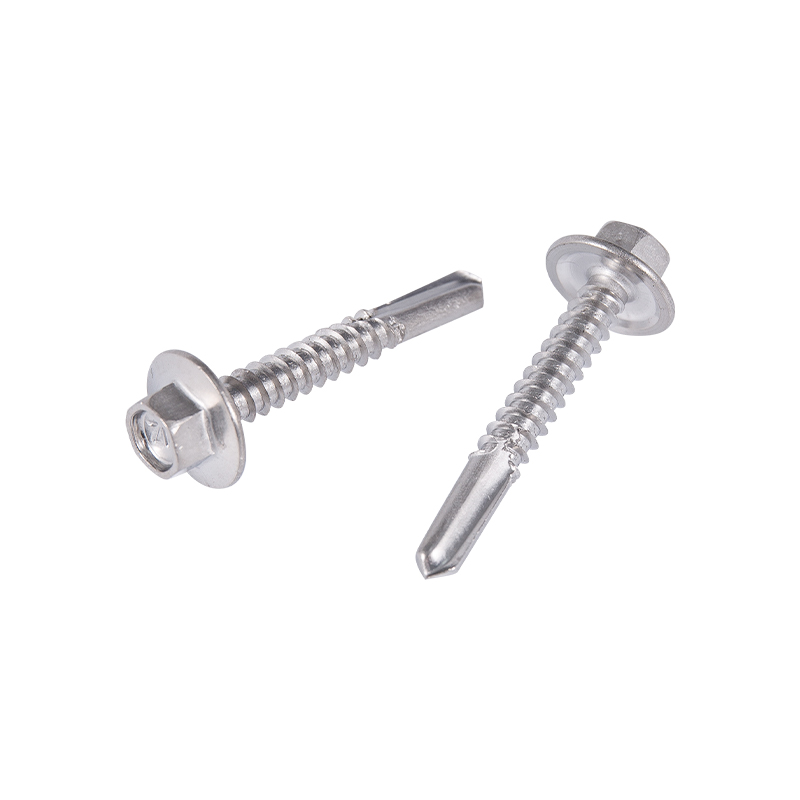
Hexagonale selvborende skruer er en effektiv og praktisk fastgørelseselemente...
Se detaljer
Pan -hovedmaskinskruer er godt designet og har overlegen ydelse, der er egned...
Se detaljer
Træskruer er en type fastgørelseselementer, der er designet specifikt til træ...
Se detaljer
Monomerpakninger og sammenhængende pakninger er to typer tætningsmaterialer, ...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang -provinsen
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Alle rettigheder forbeholdes.Tilpasset producent af højstyrke rustfrit stål fastgørelseselementer